

深圳市雨滴科技华东分部2026年5月23日正式乔迁苏州吴江顺丰丰泰产业园。公司专注工业自动化、精密感应加热、机器视觉领域,深耕长三角精密制造,升级本地化技术服务,赋能华东制造业智能升级。
阅读全文 >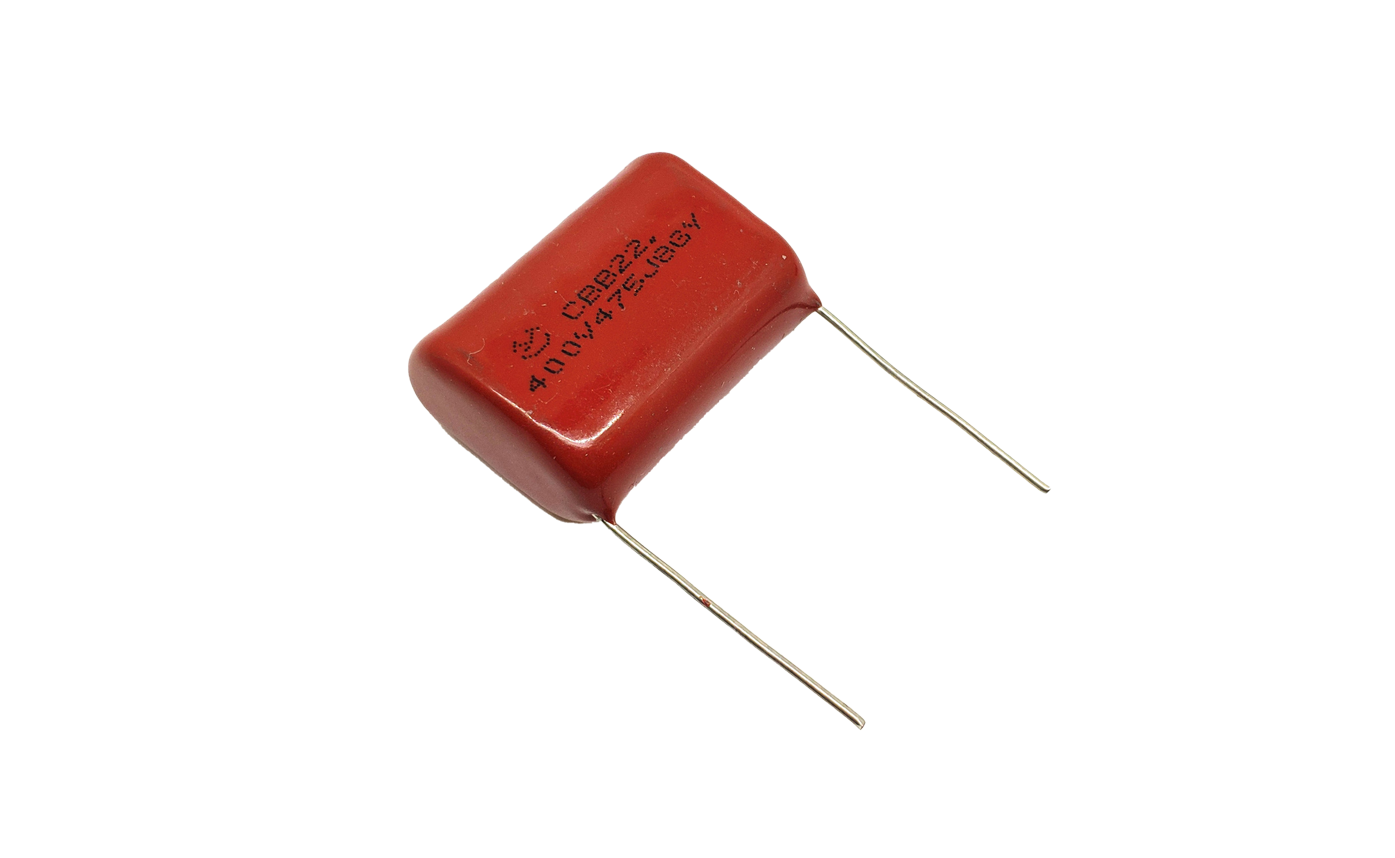
薄膜电容引线焊接工艺解决方案,超高频感应加热精准控温,减少电容过热损伤,配套视觉焊后检测,可接入自动化产线,定制工艺参数,保障引线焊接品质稳定。
阅读全文 >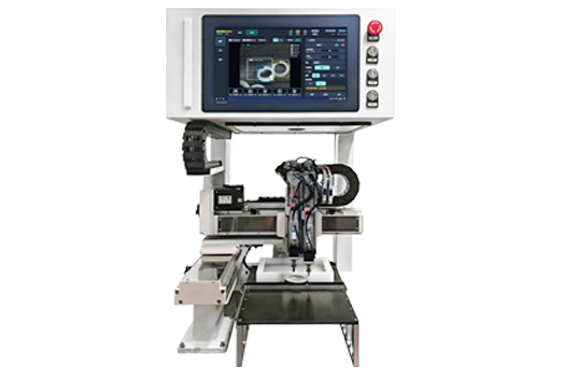
雨滴科技柔性摆盘机,针对异形精密小件自动摆盘,柔性振动无损上料,免定制治具,产品一键切换,适配塑胶片、五金件,可对接自动化产线,满足多品种柔性生产需求。
阅读全文 >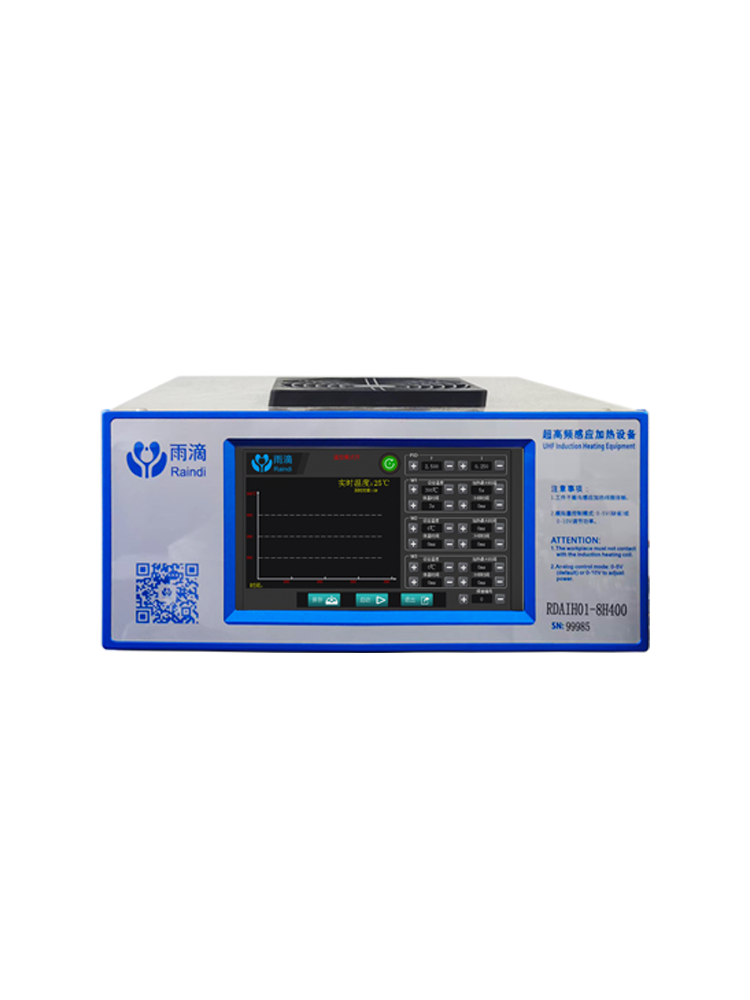
非接触感应焊接通过高频电磁场使工件自身发热实现熔接,能量不直接接触工件表面,广泛应用于精密金属件叠层焊接、线材焊接、PCB电路板焊接等场景。销售厂家的技术能力直接影响设备在产线中的适配度与稳定性。
阅读全文 >
中频感应焊接设备通过中频电流产生交变磁场,在工件内部形成涡流并转化为热能,穿透深度较大,适合中大型工件、批量钎焊及热装配等场景。选型时应重点关注技术自主性、工艺适配性与服务能力。
阅读全文 >
局部控温感应焊接利用高频电磁场定点加热金属工件,热影响区小、加热可控,广泛应用于 PCB、连接器、端子、线材等精密制造。深圳市雨滴科技成立于 2011 年,硕博团队自研工业加热电源与慧目视觉检测系统,提供焊接 + 检测一体化方案,服务 PCB、线束、光伏等行业。
阅读全文 >中频感应焊接设备通过电磁感应使金属工件产生涡流发热,适用于中大型金属工件的钎焊、热装配等工艺。直销厂家集研发、生产、销售于一体,减少中间环节,在交付、工艺调整和售后响应上更直接。
阅读全文 >
非接触感应焊接通过高频电磁场使金属工件自身发热实现熔接,加热能量不直接接触工件表面,适用于精密金属件叠层焊接、线材焊接、PCB电路板焊接等场景。
阅读全文 >小工件精密点焊机怎么选?从控制精度、工艺适配、整线联动、售后保障四维度解析。雨滴科技自研数字控制技术,支持非标定制,焊接可与慧目视觉检测联动,覆盖电子元器件、低压电器、新能源汽车等领域。
阅读全文 >中频感应焊接设备利用电磁感应使金属工件内部产生涡流生热,常用于中大型金属工件的钎焊、热装配等工艺。直销厂家集研发、生产、销售于一体,减少中间环节,能更直接地提供产品与技术支持。
阅读全文 >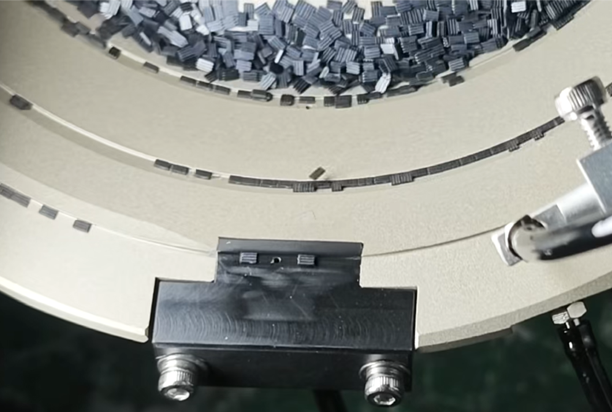
针对微型铁片正反面特征进行识别,采用雨滴AI视觉与慧目035P设备配合,单轨道设置双检测框,第一框完成初检、第二框独立复检,形成双重判定。系统支持每分钟80件的检测速度,误判率可控制在万分之一,适用于产线连续运行下的正反方向确认。
阅读全文 >
挑感应焊接厂家,看感应线圈定制能力。线圈不是通用件:电感量影响谐振频率,尺寸决定磁场分布;工件、工艺不同,线圈不能通用。乱配会导致谐振偏移、功率不足、限流,甚至损伤主机。能做定制线圈,基本可判断厂家实力。
阅读全文 >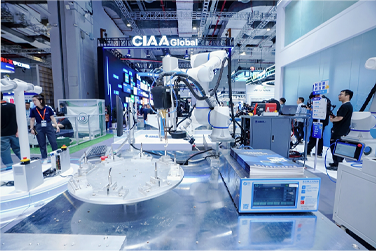
全自动加热焊接设备,依托视觉定位锁定工件,采用非接触式加热;配套测温仪实时采集温度,信号反馈至加热主机闭环调控,稳定维持目标焊接温度。
阅读全文 >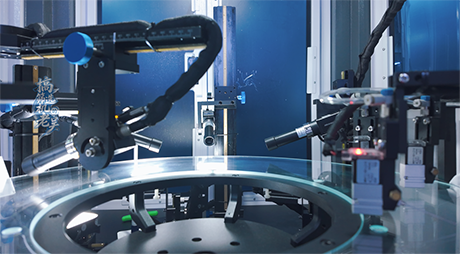
微型精密小件视觉筛选机,采用精密振动盘自动上料,专为长 1mm、宽 0.7mm、高 0.5mm 微型工件开发。搭载雨滴自研 AI 视觉检测系统,6 组工业相机实现 360° 无死角拍摄,同步完成尺寸及外观缺陷检测。尺寸检测精度 0...
阅读全文 >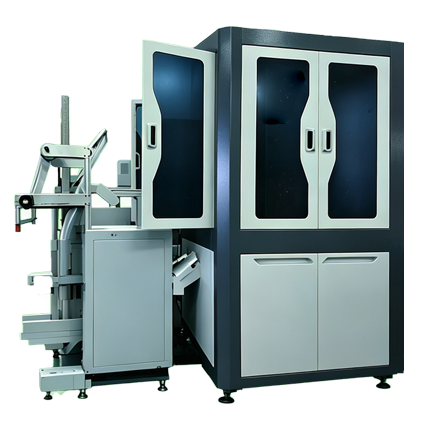
搭载雨滴科技自研 AI 视觉系统,吹气分选,NG 吹入不良框,良品皮带输送;双路计数校验,达标自动袋装封口。可单机使用或对接原有产线,支持非标定制,数据上传可追溯,适配五金、塑胶、连接器、铜管等小件
阅读全文 >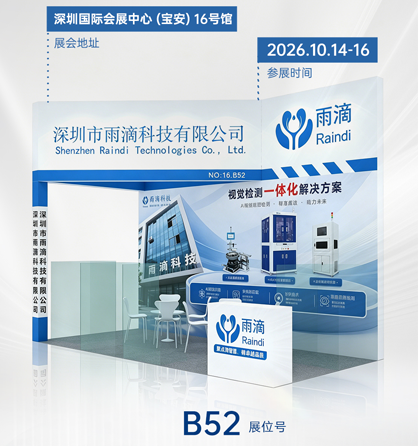
深圳市雨滴科技(Raindi)将参加**2026 华南国际粉末冶金与先进陶瓷展览会**,展会时间 2026.10.14-16,深圳国际会展中心(宝安)16 号馆 B52 展位。雨滴科技专注机器视觉检测,提供粉末冶金、先进陶瓷零部件视觉检测一体化解决方案,主营光学影像筛选机,为精密制造提供自动化品质检测设备,欢迎粉末冶金、先进陶瓷行业客户莅临展位交流。
阅读全文 >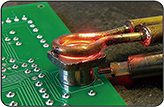
PCB电子部件感应焊接解决方案。针对印制电路板插件引脚、贴片元件及连接器端子的精密焊接需求,提供超高频/中频感应加热设备,非接触加热、热影响区小,支持自动化集成与在线视觉检测。
阅读全文 >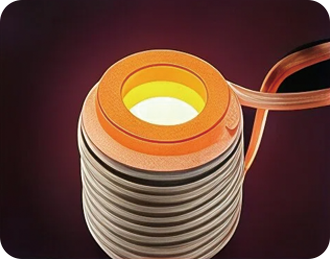
雨滴科技感应热装设备依托自主可控的工业加热电源技术,覆盖超高频、中频等多种功率段,可灵活适配不同工件尺寸与工艺需求。产品广泛应用于金属件热装配、感应钎焊等场景,为电子元器件、低压电器、制冷家电、新能源汽车、光伏等行业提供精密加热解决方案。
阅读全文 >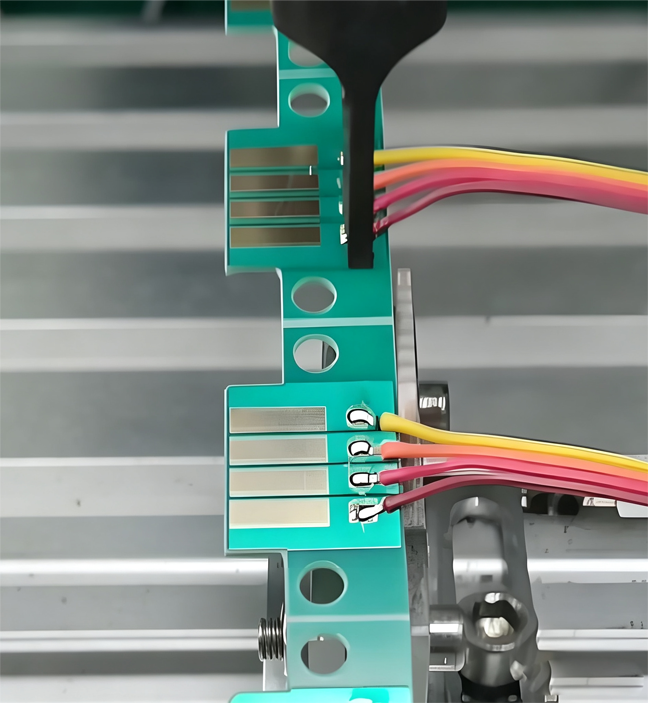
气压式电阻焊在线束端子焊接中的应用解析。针对铜端子与线缆导体的精密连接需求,提供逆变直流输出、气动加压、毫秒级通电及实时质量监控,支持自动化产线集成,确保低电阻与高拉脱力。
阅读全文 >逆变式电阻焊基于电阻焊基本原理:电极对金属接触点加压并通电,电流在电阻最大区域产生焦耳热,金属局部熔化形成熔核,冷却后形成牢固焊点。
阅读全文 > 扫一扫添加微信
 微信公众号
